


ফাটল রোলের কারণে একটি মিল বন্ধ হলে ডাউনটাইমের চেয়ে বেশি খরচ হয়। যখন সেই রোলটি পুনর্নির্মাণের জন্য নির্ধারিত ছিল কিন্তু রক্ষণাবেক্ষণ পরিকল্পনাটি পিছিয়ে পড়ে, তখন চেইন প্রতিক্রিয়া ঢালাই, রোলিং এবং ফিনিশিং ক্রিয়াকলাপকে প্রভাবিত করে। বেশিরভাগ রোলিং মিলের রক্ষণাবেক্ষণের কাজের ঘাটতি থাকে না, তবে তাদের প্রায়শই একটি পরিষ্কার রোল রক্ষণাবেক্ষণ প্রোগ্রামের অভাব থাকে যা উত্পাদন অগ্রাধিকারের সাথে সরঞ্জামের ক্ষমতাকে সারিবদ্ধ করে। একটি আনুষ্ঠানিক প্রোগ্রাম "কোন রোল পরবর্তী ব্যর্থ হয়" থেকে "কোন রোলটি ব্যর্থ হওয়ার আগে পরিষেবা পায় এবং কোন মেশিনগুলি সেই পরিষেবাটি নির্ভরযোগ্যভাবে সম্পাদন করে" এ প্রশ্নটিকে পরিবর্তন করে।
একটি ব্যবহারিক রোল রক্ষণাবেক্ষণ প্রোগ্রাম পদ্ধতির প্রাচীর নয়। এটি একটি সিদ্ধান্তের কাঠামো যা একটি স্টিল প্ল্যান্টকে তার সর্বোচ্চ-মূল্যের রোলগুলিকে রক্ষা করতে, সঠিক সময়ে সঠিক পরিষেবার সময়সূচী করতে এবং এমন মেশিন টুল বাছাই করতে সাহায্য করে যা প্রকৃতপক্ষে একটি রোলকে তার উদ্দেশ্য সহনশীলতা এবং পৃষ্ঠের অবস্থাতে পুনরুদ্ধার করতে পারে।
অপ্রত্যাশিত রোল ব্যর্থতা প্রায়ই একটি অনানুষ্ঠানিক রক্ষণাবেক্ষণ পদ্ধতির একটি লক্ষণ। যদি রোলগুলি শুধুমাত্র একটি ফাটল দেখা দিলে বা পৃষ্ঠের ত্রুটি সনাক্ত করা হলে প্রতিস্থাপন করা হয়, মিলটি উত্পাদন, পণ্যের গুণমান এবং ইনভেন্টরি খরচের উপর সম্পূর্ণ প্রভাব শোষণ করে। বিকল্প হ'ল রোল পরিধানের জন্য পরিকল্পনা করা, এটিকে পদ্ধতিগতভাবে ট্র্যাক করা এবং এটি একটি ঘূর্ণায়মান সময়সূচীকে ব্যাহত করার আগে এটিকে প্রতিহত করার জন্য প্রয়োজনীয় সরঞ্জাম সরবরাহ করা।
একটি রোল একটি কাটিয়া সন্নিবেশ বা একটি ভারবহন হিসাবে একই অর্থে একটি ভোগ্য নয়. এটি একটি ভারী, উচ্চ-মূল্যের উপাদান যার পরিষেবা জীবন বিভিন্ন ইন্টারঅ্যাক্টিং কারণের উপর নির্ভর করে: রোলিং লোড, গতি, তাপমাত্রা, উপাদানের গঠন এবং রিকন্ডিশনিং কাজের গুণমান। বাস্তবসম্মত রক্ষণাবেক্ষণ পরিকল্পনা লাইনের প্রতিটি গুরুত্বপূর্ণ রোলের জন্য এই ভেরিয়েবলগুলি ট্র্যাক করার সাথে শুরু হয়। রোল ইতিহাসের রেকর্ড ছাড়াই, প্রতিটি রক্ষণাবেক্ষণের সিদ্ধান্ত আনুমানিক, এবং সেই আনুমানিকতার পরিণতি পুরো মিলের আউটপুটে পৌঁছাতে পারে।
একটি উদাহরণ: একটি কাজের রোল যা ঘনিষ্ঠভাবে পর্যবেক্ষণ করা হয় না তাতে পৃষ্ঠের ত্রুটি তৈরি হতে পারে যা এখনও হালকা গ্রাইন্ডিং পাস দ্বারা সংশোধন করার মতো যথেষ্ট ছোট। এটি দেরিতে ধরা পড়লে, একই রোলটির জন্য অনেক বেশি উপাদান অপসারণের প্রয়োজন হয়, যা এর ব্যবহারযোগ্য ব্যাসকে ছোট করে, অবশিষ্ট পুনর্নির্মাণ চক্রের সংখ্যা হ্রাস করে এবং শেষ পর্যন্ত দ্রুত প্রতিস্থাপনের প্রয়োজনীয়তা তৈরি করে। একটি সঠিকভাবে চালানো রোল রক্ষণাবেক্ষণ প্রোগ্রাম একটি অস্পষ্ট সময়সূচীর পরিবর্তে বাস্তব অপারেশনাল ডেটার উপর ভিত্তি করে পরিদর্শন ব্যবধান সেট করে এই প্যাটার্নটি পরিবর্তন করে যা খুব সহজে একপাশে সরিয়ে দেওয়া হয়।
রান-টু-ব্যর্থ আচরণ থেকে পরিকল্পিত রক্ষণাবেক্ষণে রূপান্তর করা একটি মিলকে রোল প্রাপ্যতার একটি অনুমানযোগ্য দৃশ্য দেয়। একটি ভারী ইস্পাত পরিবেশে, প্রতিটি অপ্রত্যাশিত রোল পরিবর্তনের একটি খরচ থাকে যা রক্ষণাবেক্ষণের ক্রুকে ছাড়িয়ে যায়। শাটডাউনের ফলে একটি টেন্ডেম লাইন ব্যাহত হতে পারে, ঢালাই সময়সূচী বিলম্বিত হতে পারে বা স্ল্যাবগুলির অতিরিক্ত পুনরায় গরম করার প্রয়োজন হতে পারে। একটি পরিকল্পিত কর্মসূচির মাধ্যমে, এই ইভেন্টগুলি জরুরী পরিস্থিতির পরিবর্তে মিলের অপারেটিং ক্যালেন্ডারের অংশ হয়ে ওঠে যা প্রতি সপ্তাহে ব্যবস্থাপনার সময় ব্যয় করে।
একটি শব্দ প্রোগ্রাম অন্য উদ্ভিদ থেকে অনুলিপি করা হয় না. এটি রোল জনসংখ্যা, মিলের নির্দিষ্ট পরিধানের ধরণ, উপলব্ধ মেশিনিং ক্ষমতা এবং পণ্যটি রোল করার বাণিজ্যিক সীমাবদ্ধতা বিবেচনা করে। মূল কাঠামোতে সাধারণত চারটি উপাদান থাকে: রোল ইনভেন্টরি এবং শ্রেণীবিভাগ, রক্ষণাবেক্ষণ কৌশল নির্বাচন, পরিদর্শন এবং অবস্থা পর্যবেক্ষণ, এবং নিবেদিত সরঞ্জামগুলির সাথে সম্পাদন।
প্রথম ধাপ হল কোন রোলগুলি সর্বোচ্চ ঝুঁকি বহন করে তা জানা। একটি রোল সমালোচনামূলক হতে পারে কারণ এটি সরাসরি স্ট্রিপ গুণমানকে প্রভাবিত করে, বা এটি তার গ্রুপের সবচেয়ে ব্যয়বহুল আইটেম, বা এটি পেতে দীর্ঘ সময় লাগে। মান এবং প্রতিস্থাপনের অসুবিধার উপর ভিত্তি করে একটি শ্রেণিবিন্যাস টেবিল দিয়ে শুরু করুন। এই সাধারণ ম্যাট্রিক্সটি সম্পদকে কেন্দ্রীভূত করা সম্ভব করে যেখানে ব্যর্থতা সবচেয়ে বেশি ক্ষতির কারণ হবে।
| শ্রেণীবিভাগ | তীব্রতা পরেন | প্রতিস্থাপন খরচ | প্রস্তাবিত রক্ষণাবেক্ষণ পদ্ধতি |
|---|---|---|---|
| সমালোচনামূলক রোল | উচ্চ এবং ঘন ঘন | উচ্চ | নির্দিষ্ট বিরতিতে পরিদর্শন; সহনশীলতার সীমার কাছাকাছি হলে অবিলম্বে পুনর্নির্মাণ |
| স্ট্যান্ডার্ড কাজের রোল | পরিমিত এবং অনুমানযোগ্য | পরিমিত | উত্পাদিত টনেজের উপর ভিত্তি করে প্রতিরোধমূলক পুনর্নির্মাণ |
| ব্যাকআপ রোল | কম, কিন্তু দীর্ঘ চক্র | অনেক উঁচুতে | পরিকল্পিত লং-সাইকেল সার্ভিসিং সহ শর্ত-ভিত্তিক পর্যবেক্ষণ |
| অতিরিক্ত রোল | পরিবর্তনশীল | কম | প্রাথমিক রোলের পুনর্নির্মাণের সময় পরিষেবাতে ঘোরান৷ |
সব রোল একইভাবে বজায় রাখা উচিত নয়। রক্ষণাবেক্ষণের পরিভাষায়, বেশ কয়েকটি বিস্তৃত কৌশল রয়েছে:
অনেক মিলগুলিতে, একটি টায়ার্ড সিস্টেম সবচেয়ে ভাল কাজ করে। উচ্চ-মূল্যের ব্যাকআপ রোলগুলি একটি শর্ত-ভিত্তিক পদ্ধতির সাথে নিরীক্ষণ করা যেতে পারে, শক্তিশালী পরিধানের ইতিহাস সহ কাজের রোলগুলি প্রতিরোধমূলক বিরতিগুলি অনুসরণ করতে পারে, এবং নিম্ন-মূল্যের রোলগুলি যেগুলি চূড়ান্ত পণ্যে সামান্য প্রভাব ফেলে সেগুলি প্রতিক্রিয়াশীল ভিত্তিতে পরিষেবা দেওয়া যেতে পারে। মূল বিষয় হল প্রতিটি রোলের জন্য সবচেয়ে উন্নত কৌশল বেছে নেওয়া নয়, তবে রক্ষণাবেক্ষণের সময় ব্যয় করা যেখানে তাদের সর্বাধিক প্রভাব রয়েছে।
একটি রোল রক্ষণাবেক্ষণ প্রোগ্রামের সবচেয়ে ব্যবহারিক অংশগুলির মধ্যে একটি হল পরিষেবাকে ট্রিগার করে এমন সীমাগুলি সংজ্ঞায়িত করা। উদাহরণস্বরূপ, যদি একটি কাজের রোলের ব্যাস সহনশীলতা 0.05 মিমি এবং পৃষ্ঠের রুক্ষতার সীমা Ra 0.4 μm থাকে, তাহলে এই সংখ্যাগুলি অবশ্যই লিখতে হবে এবং দোকানের পরিমাপের ক্ষমতার সাথে মেলাতে হবে। একই সরলতা এবং একাগ্রতা প্রযোজ্য. সহনশীলতা বেছে নেওয়া উচিত যে মিলের নিজস্ব রোল গ্রাইন্ডার বা লেদ ধারাবাহিকভাবে অর্জন করতে পারে, এমন মান নয় যা প্রযুক্তিগতভাবে পছন্দসই কিন্তু কার্যত নাগালের বাইরে।
সুস্পষ্ট গ্রহণযোগ্যতা মান প্রতিষ্ঠা করা উত্পাদন এবং রক্ষণাবেক্ষণ দলের মধ্যে একটি সাধারণ যুক্তিকে বাধা দেয়: পৃষ্ঠের গুণমান স্থিতিশীল রাখার প্রয়োজনের বিপরীতে একটি রোল দীর্ঘমেয়াদী চালানোর ইচ্ছা। যখন সংখ্যাগুলি প্রোগ্রামে সংজ্ঞায়িত করা হয়, তখন আলোচনা নিয়মিত অনুশীলন দ্বারা প্রতিস্থাপিত হয়।
একটি রক্ষণাবেক্ষণ পরিকল্পনা এটি কার্যকর করার জন্য ব্যবহৃত সরঞ্জামগুলির মতোই কার্যকর। যখন একটি রোল লাইন থেকে সরানো হয়, তখন এটিকে অবশ্যই ঘুরিয়ে দিতে হবে, গ্রাউন্ড করতে হবে বা একটি নতুন রোলের কাছাকাছি অবস্থায় পুনরুত্থিত করতে হবে। একটি স্টিল মিলের জন্য, এর অর্থ প্রায়শই বড়, শক্ত বা জটিল অংশগুলিকে খুব শক্ত সহনশীলতার সাথে মেশিন করা। ব্যবহৃত সরঞ্জামগুলি একজন দক্ষ কারিগর দ্বারা চালিত একটি প্রচলিত লেথের মতো সহজ হতে পারে, বা একটি CNC সিস্টেমের মতো একীভূত হতে পারে যা ব্যাস এবং পৃষ্ঠের ফিনিসকে শক্তভাবে নিয়ন্ত্রিত সীমার মধ্যে রাখে। পছন্দটি পুনরুদ্ধার করা রোলের ধারাবাহিকতা এবং প্রতিটি পুনর্নির্মাণ চক্রের জন্য প্রয়োজনীয় সময় উভয়কেই প্রভাবিত করে।
রোলগুলির রুক্ষ এবং শেষ বাঁক পুনর্নির্মাণ প্রক্রিয়ার কেন্দ্রীয় বিষয়। একটি ডেডিকেটেড সিএনসি রোল লেদ ক্ষতিগ্রস্থ স্তরটিকে অনুমানযোগ্য মাত্রিক নির্ভুলতার সাথে অপসারণ করতে পারে, একই সময়ে রোল প্রোফাইল সংশোধন করে এবং পৃষ্ঠের ফিনিস উন্নত করে। যে মিলগুলি ভারী এবং বড় রোলগুলি পরিচালনা করে, তাদের জন্য লেদটির অবশ্যই উপযুক্ত অনমনীয়তা, টাকু শক্তি এবং ক্ল্যাম্পিং ক্ষমতা থাকতে হবে। একটি মেশিন বিবেচনা করার সময়, শুধুমাত্র তার সর্বাধিক সুইং এবং কেন্দ্রের দূরত্বের দিকেই মনোযোগ দিন না, বরং বিঘ্নিত কাটা এবং কাটের বিভিন্ন গভীরতার মধ্যে নির্ভুলতা বজায় রাখার ক্ষমতার দিকেও মনোযোগ দিন, যা নকল বা কাস্ট রোলগুলিকে পুনর্নির্মাণ করার সময় সাধারণ।
 রোল টার্নিং এবং রিকন্ডিশনিংয়ের জন্য CNC রোল লেদ এই CNC রোল লেদ রোলগুলির রুক্ষ এবং ফিনিস বাঁক, প্রোফাইল সংশোধন করার সময় ক্ষতিগ্রস্ত স্তরগুলি অপসারণ এবং পৃষ্ঠের ফিনিস উন্নত করার জন্য উপযুক্ত। এটি ভারী এবং বড় রোলগুলি পরিচালনা করার জন্য অনমনীয়তা এবং টাকু শক্তি দিয়ে ডিজাইন করা হয়েছে, বিঘ্নিত কাটার অধীনে নির্ভুলতা বজায় রাখে। পণ্য দেখুন →
রোল রিংগুলি, যা কিছু গুরুতর যোগাযোগের চাপ অনুভব করে, প্রায়শই কেবল বাঁক নেওয়ার পরিবর্তে নাকালের প্রয়োজন হয়। একটি উল্লম্ব রোলার রিং গ্রাইন্ডিং মেশিন রিং কর্মক্ষমতা সংরক্ষণের জন্য প্রয়োজনীয় উচ্চ মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান অর্জন করতে পারে। এটি অপারেটরকে একটি স্থিতিশীল প্ল্যাটফর্ম দেওয়ার মাধ্যমে পুনর্নির্মাণ চক্রকে সংক্ষিপ্ত করতে সহায়তা করে যা মিলটিতে রিংটি ফিরে আসার আগে ঘনত্ব বা প্যাটার্নের সাথে আপস করে না। গ্রাইন্ডিং প্রায়শই চূড়ান্ত পর্যায় যা নির্ধারণ করে যে একটি রিকন্ডিশন্ড রিং প্রয়োজনীয় পৃষ্ঠের রুক্ষতা এবং প্রোফাইল সহনশীলতায় পৌঁছেছে কিনা।
 যথার্থ নাকাল জন্য উল্লম্ব CNC রোলার রিং নাকাল মেশিন এই উল্লম্ব নাকাল মেশিন উচ্চ গতির তারের উত্পাদন ব্যবহৃত টংস্টেন কার্বাইড রোলার রিং নাকাল জন্য বিশেষ. এটি মোটা, আধা-সূক্ষ্ম, সূক্ষ্ম, এবং বাইরের বৃত্ত এবং আর-পাস খাঁজগুলির অ-স্পার্ক গ্রাইন্ডিং প্রদান করে, উচ্চ দক্ষতা এবং প্রক্রিয়াকরণ পরিবেশ উন্নত করার জন্য একটি সম্পূর্ণরূপে আবদ্ধ নকশা সহ। পণ্য দেখুন →
যখন রোল রিংগুলি অপসারণের জন্য একটি বৃহত্তর ভলিউম উপাদানের প্রয়োজন হয়, বাঁক প্রক্রিয়াটি অবশ্যই শক্তিশালী এবং স্থিতিশীল হতে হবে। একটি হেভি-ডিউটি CNC রোলার রিং লেদ যা উচ্চ টর্ক এ চলতে পারে এবং একটি গ্রহণযোগ্য কম্পন স্তর বজায় রেখে প্রক্রিয়াকরণের সময়কে উল্লেখযোগ্যভাবে কমাতে পারে। একটি স্টিল মিলের ইন-হাউস রক্ষণাবেক্ষণ কর্মশালার জন্য, পৃষ্ঠের গুণমানকে ত্যাগ না করে একটি রোল এবং একটি রোলার রিংয়ের মধ্যে পরিবর্তন করার ক্ষমতা একটি প্রধান সুবিধা। এটি একটি বাইরের কর্মশালায় অংশগুলি পাঠানোর প্রয়োজনীয়তাকেও হ্রাস করে, যা প্রতিটি রক্ষণাবেক্ষণ চক্রে সীসা সময় এবং মালবাহী খরচ যোগ করে।
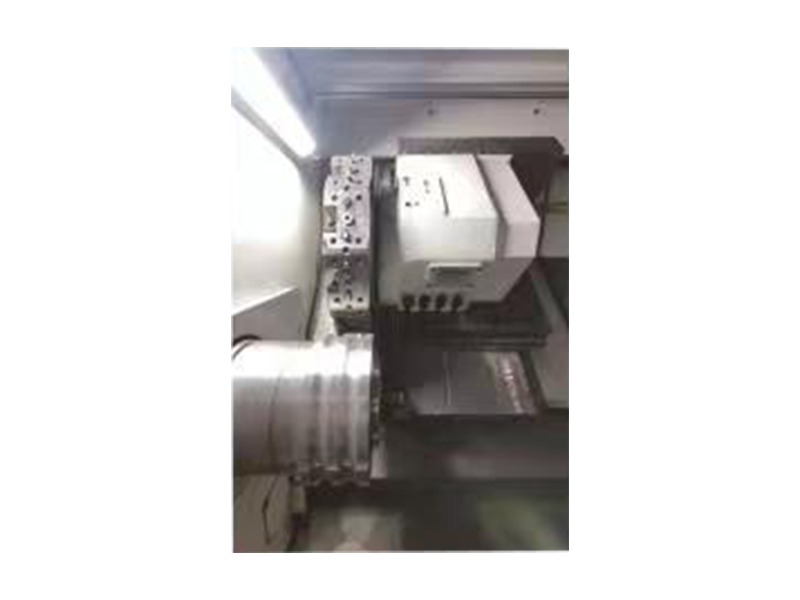 উচ্চ-Speed Steel Roller Rings CNC Roller Ring Lathe এই হেভি-ডিউটি CNC রোলার রিং লেদটি রোলার রিংগুলির উচ্চ-টর্ক বাঁক দেওয়ার জন্য তৈরি করা হয়েছে, স্থিতিশীলতা এবং পৃষ্ঠের গুণমান বজায় রেখে বড় উপাদান ভলিউমগুলিকে কার্যকরভাবে অপসারণ করতে সক্ষম করে। এটি ইন-হাউস ওয়ার্কশপগুলিকে ফিনিশের সাথে আপোস না করে রোল এবং রিংয়ের মধ্যে পরিবর্তন করতে দেয়। পণ্য দেখুন →
একটি রোল রক্ষণাবেক্ষণ প্রোগ্রাম যা ট্র্যাকিং বা প্রতিক্রিয়া ছাড়াই রাতারাতি প্রয়োগ করা হয় খুব কমই ধরে রাখে। প্রথম বছরে, মিলগুলি সাধারণত প্রোগ্রামটিকে পরিমার্জন করে কারণ প্রকৃত তথ্য জমা হয়। প্রাথমিক সময়সূচীর ব্যবধানগুলি সামঞ্জস্য করা যেতে পারে, পরিদর্শনের মানদণ্ড কঠোর করা যেতে পারে, এবং একটি মেশিন বিভিন্ন কাজ কভার করতে পারে কিনা বা একটি নির্দিষ্ট রোল ধরণের জন্য একটি পৃথক ইউনিট প্রয়োজন কিনা তা সিদ্ধান্ত নিতে সরঞ্জাম তালিকা পর্যালোচনা করা যেতে পারে।
চাবিকাঠি হল প্রতিটি ধাপকে পরিমাপযোগ্য করা: রিকন্ডিশন করা রোলের সংখ্যা রেকর্ড করুন, রিকন্ডিশনিং চক্রের মধ্যে সময় পরিমাপ করুন এবং পরিকল্পনাটি চালু করার আগে এবং পরে অপরিকল্পিত ব্যর্থতার ফ্রিকোয়েন্সি তুলনা করুন। এই মেট্রিকগুলি বিনিয়োগের উপর একটি রিটার্ন প্রদান করে যা উদ্ভিদ ব্যবস্থাপনাকে ব্যাখ্যা করা সহজ। তারা একটি মিলকে কখন অতিরিক্ত মেশিনে বিনিয়োগ করতে হবে তা নির্ধারণ করতে সাহায্য করে, যেমন একটি বড় CNC রোল লেদ বা আরও স্বয়ংক্রিয় গ্রাইন্ডিং সেন্টার।
যখন প্রোগ্রামটি চলছে, মিলটি একটি প্রতিক্রিয়াশীল অবস্থান থেকে পরিকল্পিত অবস্থানে চলে যায়। রক্ষণাবেক্ষণ কর্মশালাটি আর এমন জায়গা নয় যেখানে সতর্কতা ছাড়াই জরুরি মেরামত করা হয়। পরিবর্তে, কর্মশালা ঘূর্ণায়মান সময়সূচীর চারপাশে তার নিজস্ব কাজের সময়সূচী নির্ধারণ করে এবং রোল জনসংখ্যা আরও একটি সংস্থান হয়ে ওঠে যা দৃশ্যমানতা এবং আত্মবিশ্বাসের সাথে পরিচালনা করা যেতে পারে।
একটি ইস্পাত মিলের জন্য একটি রোল রক্ষণাবেক্ষণ প্রোগ্রাম একটি একক নথি নয়। এটি এমন একটি সিস্টেম যা রোলের অবস্থা, মিলের কাজের সময়সূচী এবং পুনরায় কন্ডিশনিং সঞ্চালিত সরঞ্জামগুলির ক্ষমতার সাথে সংযোগ করে। সবচেয়ে কার্যকরী প্রোগ্রামগুলো প্রকৃত অপারেটিং ডেটা থেকে তৈরি করা হয়, জেনেরিক টেমপ্লেট থেকে নয়। তারা রোল সমালোচনার একটি স্পষ্ট শ্রেণীবিভাগ দিয়ে শুরু করে, তারপরে একটি রক্ষণাবেক্ষণ কৌশল প্রয়োগ করে যা প্রকৃত ঝুঁকির সাথে মেলে এবং অবশেষে এমন মেশিনের উপর নির্ভর করে যা বারবার সহনশীলতা অর্জন করতে পারে।
রোলগুলির একটি ছোট কিন্তু গুরুত্বপূর্ণ গ্রুপ দিয়ে শুরু করুন এবং কয়েক মাসের জন্য তাদের উপর প্রোগ্রামটি চালান। রেখার বাকি অংশে রোলআউট বাড়াতে ফলাফলগুলি ব্যবহার করুন৷ এই ধাপে ধাপে পদ্ধতি রক্ষণাবেক্ষণ দলগুলিকে পরে প্রক্রিয়াটিকে স্বয়ংক্রিয় করার জন্য যথেষ্ট আত্মবিশ্বাস দেয় এবং একটি উদ্ভিদে রাতারাতি একটি অত্যন্ত আনুষ্ঠানিক ব্যবস্থা চালু করার চেষ্টা করার খুব সাধারণ ভুলকে প্রতিরোধ করে যা সর্বদা প্রতিক্রিয়াশীলভাবে কাজ করে।
ফলাফল হল এমন একটি প্ল্যান্ট যেখানে রোল ব্যর্থতা আর জরুরী নয়, যেখানে পুনর্নির্মাণ চক্রগুলি সংক্ষিপ্ত এবং আরও সামঞ্জস্যপূর্ণ, এবং যেখানে রক্ষণাবেক্ষণের জন্য ব্যবহৃত যন্ত্রপাতি আধুনিক রোলিং অপারেশনগুলির দ্বারা প্রয়োজনীয় নির্ভুলতা প্রদানের জন্য নির্বাচিত হয়৷

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:নং 99 তিয়ানটং রোড, নান্টং সিটি, জিয়াংসু প্রদেশ।
কারখানার দৃশ্য
Copyright@ জিয়াংসু ডিংশুন হেভি ডিউটি মেশিন টুল কোং, লি. সর্বস্বত্ব সংরক্ষিত.


